پښتو
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
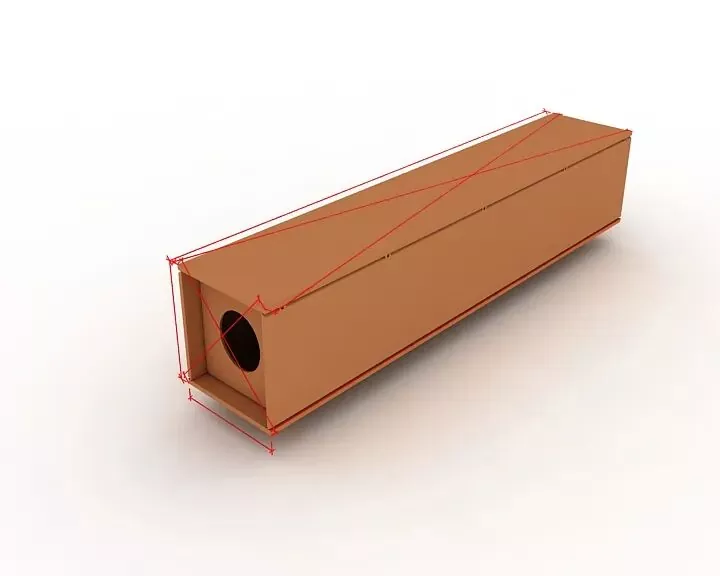
د EIHE فولادو جوړښت د بکس کالم پروسس جریان او د انجینرۍ غوښتنلیک لاسته راوړنې
I. عمومي ترتیب رسمول
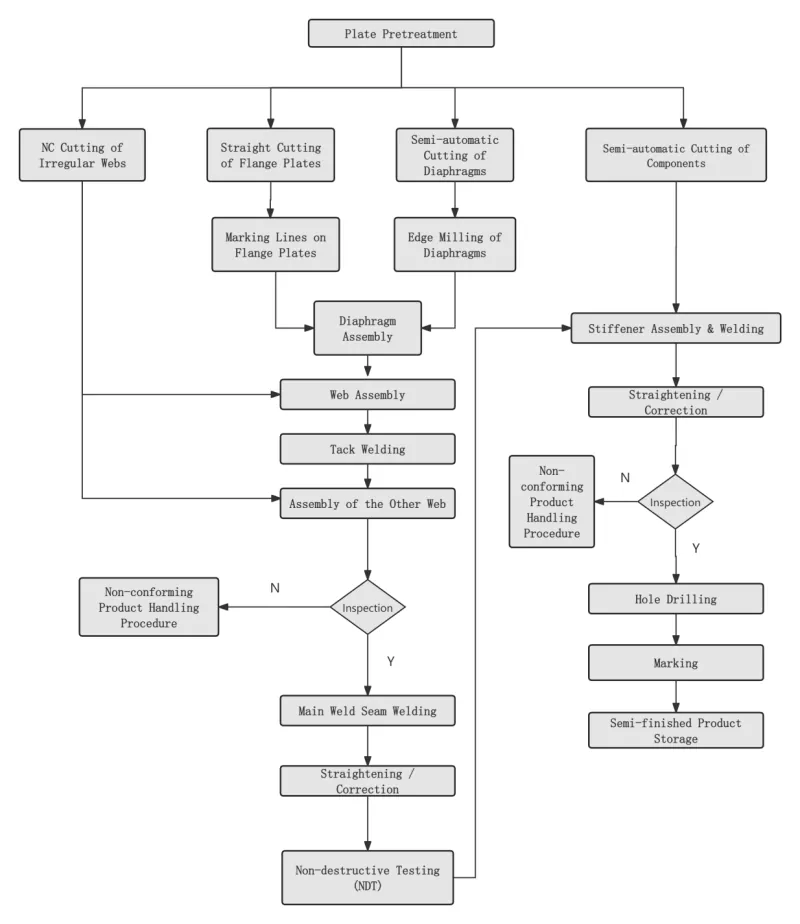
Ⅱ. کلیدي پروسه
|
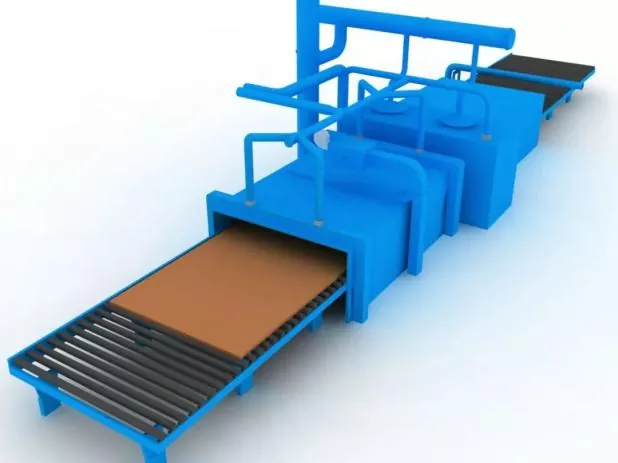
مرحله 1 د فولادو پلیټ سطحه پری درملنه |
د فولادو پلیټ خالي کولو دمخه د ډیزاین یا پروسې اړتیاو سره سم ترسره کیږي. |
|
|
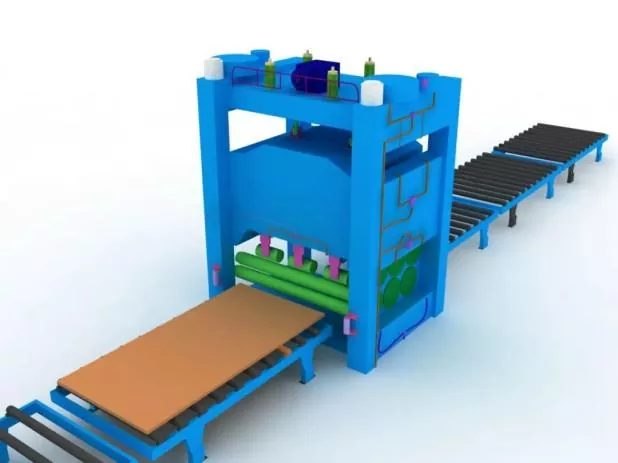
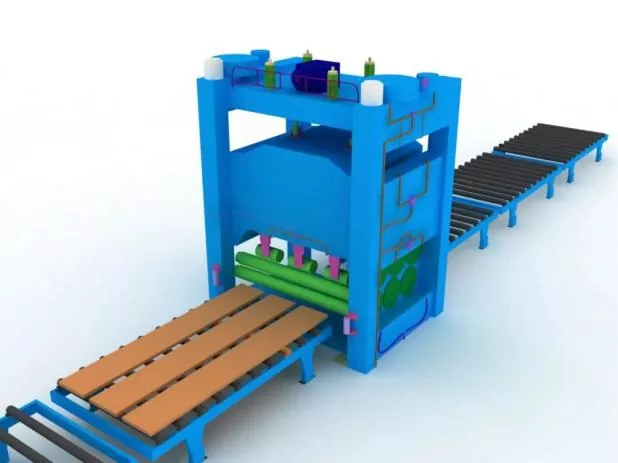
مرحله 2 د فولادو پلیټ مستقیم کول |
په ټولیزه توګه سیده کول باید د سټیل پلیټ د پری درملنې وروسته ترسره شي ترڅو د خالي کولو دقت یقیني شي او د فولادو پلیټ داخلي پاتې پاتې فشار کم کړي. |
|
|
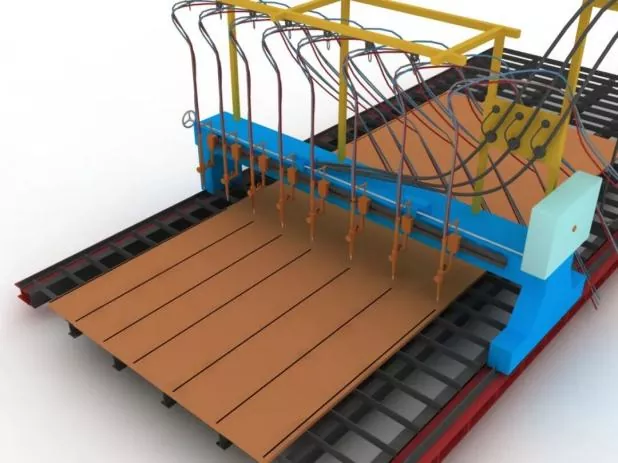
درېیم ګام د برخو پرې کول او خالي کول |
د پرې کولو دمخه، د پرې کولو ماشین تنظیم کړئ، د نوزل ماډل تایید کړئ، او د هوا فشار ثبات وګورئ. |
|
|
د پرې کولو په جریان کې ، د سټیل پلیټ د پرې کولو سیم لومړی ګرم کړئ ، او د قطع کولو سرعت په کلکه کنټرول کړئ. |
||
|
څلورم ګام د برخو ثانوي مستقیم کول |
د سټیل پلیټ خالي کولو وروسته ترسره شوی ترڅو د مجلس دقت ډاډ ترلاسه کړي او د فولادو پلیټونو داخلي پاتې شونو فشار کم کړي. |
|
|
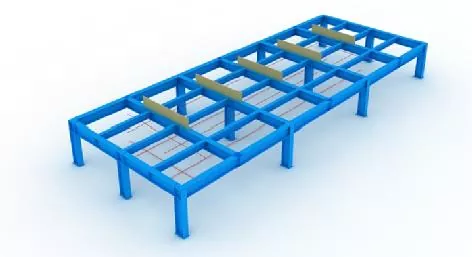
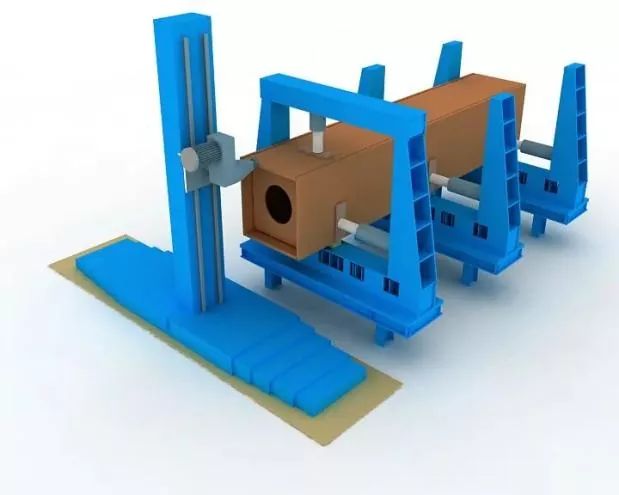
5 ګام د جیګونو او ترتیب لیکونو ترتیب کول |
د غونډې څخه مخکې، د ترتیب لینونه او جیګونه باید لومړی ترتیب شي. |
|
|
د جیګ نصبولو په جریان کې، د پورتنۍ پرانیستې افقی کچه باید تضمین شي، او کافي سختۍ او ځواک باید تضمین شي. |
||
|
ټول جیګونه او ترتیب لیکونه یوازې د ټاکل شوي پرسونل لخوا معاینه او تصویب وروسته کارول کیدی شي. |
||
|
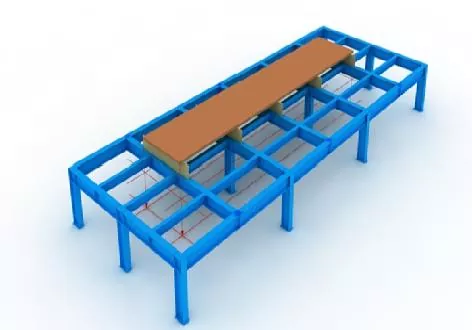
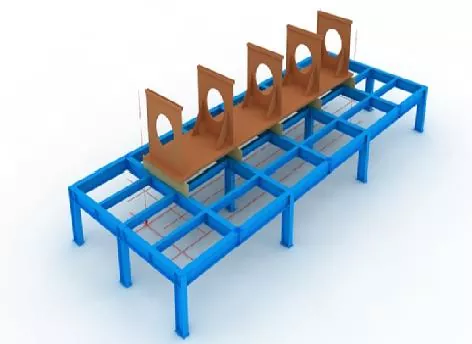
6 ګام د ښکته پینل موقعیت ټاکل |
دقیقا د پلمب باب او ترتیب لینونو لخوا موقعیت لري. |
|
|
7 ګام د ډایفراګم مجلس |
د ډایفرامونو د راټولولو دمخه، په ښکته تخته کې د موقعیت لینونه په نښه کړئ، او د پیس کولو څرخ سره د کرښې په دواړو خواوو کې زنګ لرې کړئ. |
|
|
وروسته له دې چې ډایفرامونه جوړ شي، د ټیک ویلډینګ په واسطه یې تنظیم کړئ. |
||
|
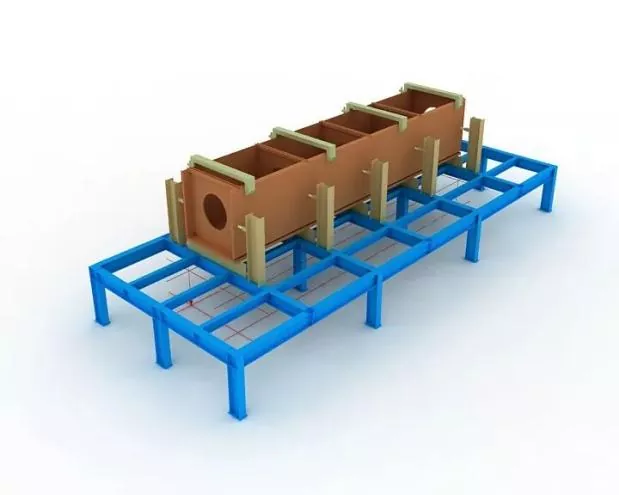
ګام 8 ویب مجلس |
وروسته له دې چې ویب راټول او وړ شي، دا د جیک سره د ډایفرام په وړاندې ټینګ کړئ، بیا یې د ټیک ویلډینګ سره سم کړئ.
|
|
|
9 ګام پورته پینل مجلس |
د پلمب بوب سره د پورتنۍ پینل دقیق موقعیت بشپړ کړئ ، بیا د ټیک ویلډینګ په واسطه سم کړئ. |
|
|
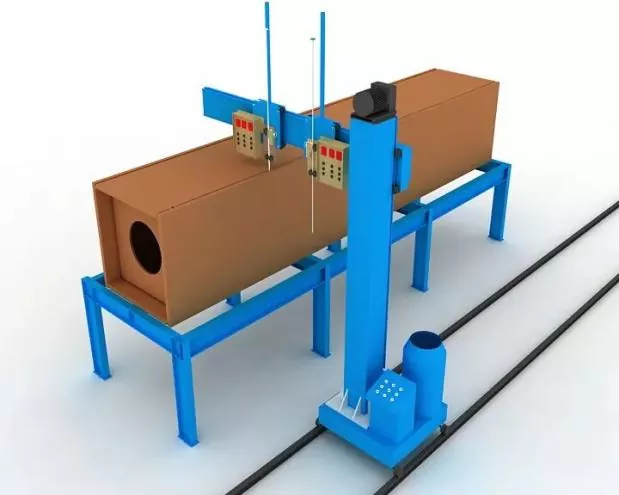
10 ګام د ډایفراګم الیکټروسلاګ ویلډینګ |
یو اړخیزه الیکټروسلګ ویلډینګ د ډایفرامونو لپاره غوره شوی. |
|
|
د مسو آستین د آرک پیل کولو او اورولو لپاره باید د ویلډینګ پرمهال د الیکټروسلګ ویلډینګ سوري په پورتنۍ او ښکته خلاصو کې نصب شي. |
||
|
د ویلډینګ جریان او ولتاژ باید د ویلډینګ پروسې په اوږدو کې په کلکه کنټرول شي ، او په ویب کې د الیکټروسلګ ویلډینګ ساحې د رنګ بدلون مشاهده کولو ته باید پاملرنه وشي. |
||
|
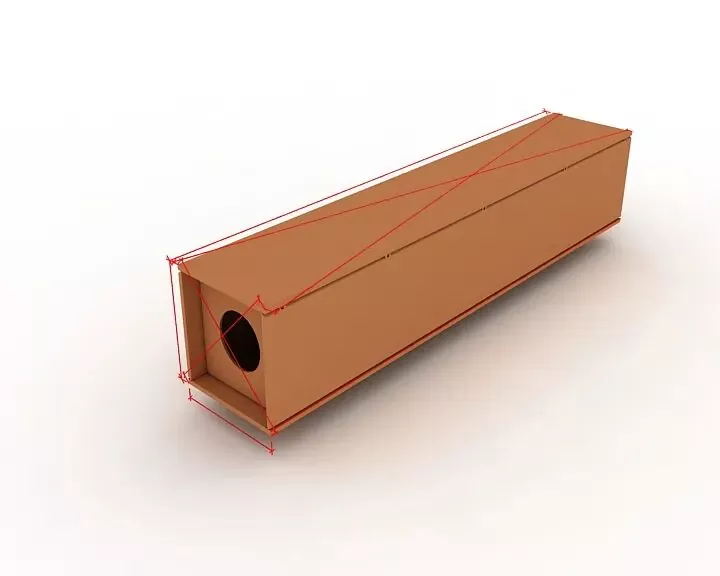
ګام 11 ټولیزه معاینه |
د تفتیش په جریان کې ، په دې چیک کولو تمرکز وکړئ چې ایا د اجزا اوږدوالی ، اختریز ابعاد او د پای برخې ابعاد د ډیزاین او توضیحاتو اړتیاوې پوره کوي ، او د زغم څخه بهر ټولې برخې سموي. |
|
|
12 ګام د ملنګ پای |
د پای مخ د مجلس او ویلډینګ وروسته مل کړئ. |
|
|
د غړو کچه او د پای مخ او ملنګ کټر ترمنځ موازيتوب تضمین کړئ. |
||
|
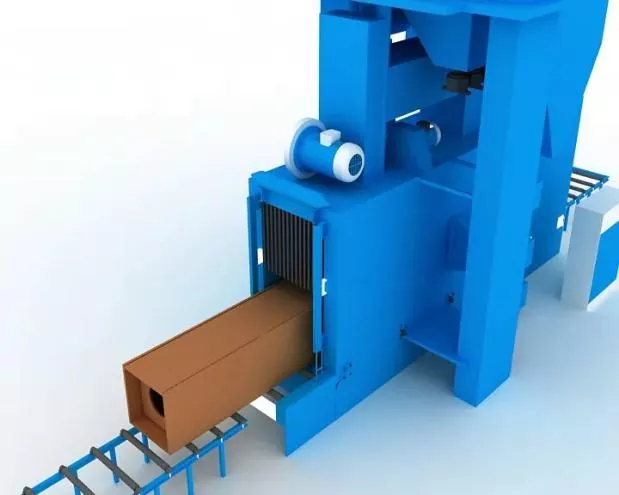
13 ګام د شګې چاودول او زنګ لرې کول |
لکه څنګه چې د ویلډینګ وروسته اړتیا وي د شګو په واسطه د زنګون لرې کول بشپړ کړئ ، بیا د کوټینګ جوړولو ته انتقال کړئ. |
|
Ⅲ د مجلس، موقعیت او ویلډینګ لپاره مشخصات
|
د مجلس دقت |
د مجلس پرمهال: ● د ویلډینګ خرابوالی د کنټرول لپاره باید مناسب محدودیتونه غوره شي. ● د ویلډینګ انقباض تخفیفونه او معقول ریورس خرابوالی باید د اجزاو ابعادو کنټرول او سم شکل ډاډمن کولو لپاره خوندي شي. |
|
د ویلډډ اتصالونو د جوړولو او راټولولو لپاره د جواز وړ انحرافات او همدارنګه د ساختماني برخو ابعادي زغم باید د فولادو جوړښتونو ساختماني کیفیت (GB 50205) د منلو لپاره د کوډ اړتیاوې پوره کړي. |
|
|
د مجلس موقعیت ویلډینګ |
دا باید د نیمه اتوماتیک جامد تار ګاز فلزي آرک ویلډینګ (GMAW) لخوا پلي شي. |
|
ویلډر |
ویلډرز چې د اسمبلۍ ټیک ویلډینګ کې بوخت وي باید د ورته وړتیا سندونه ولري چې د ودانیو فولادو جوړښتونو ویلډینګ تخنیکي مشخصاتو کې مشخص شوي (JGJ81). |
|
د ټیک ویلډونو موقعیت |
د ټیک ویلډز موقعیت: ټیک ویلډونه باید د رسمي ویلډونو له پیل او پای څخه مخنیوی وکړي، او په کونجونو، څنډو، پایونو او نورو مهمو ساحو کې چې د ساختماني پیاوړتیا او کاري نیمګړتیاو سره مخ وي باید ونه کیښودل شي. |
|
د T-joints لپاره، ټیک ویلډینګ: باید په دواړو خواوو کې په متناسب ډول ترسره شي؛ په عین حال کې، د نالی دننه د ټیک ویلډینګ باید د امکان تر حده مخنیوی وشي. د بشپړ ننوتلو نالی ویلډینګ لپاره: د ټیک ویلډینګ باید په نالی کې د شا ګګګینګ لپاره ترسره شي ، د بیلګې په توګه ، شاته ګوګینګ. |
|
|
د ویلډینګ بیکینګ پلیټونو مجلس او ویلډینګ موقعیتونه او همدارنګه د رن آن او رن آف پلیټونو باید د اړونده معیارونو سره مطابقت ولري |
|
|
د ویلډینګ مواد |
د ویلډینګ مواد چې د اسمبلۍ او ټیک ویلډینګ لپاره کارول کیږي باید د رسمي ویلډینګ سره مطابقت ولري ، د بیلګې په توګه د ویلډینګ ورته توکي چې په رسمي ویلډینګ کې کارول کیږي. |
|
د لوړ ځواک فولادو او ټیټ ځواک فولادو ترمینځ د ویلډینګ کولو لپاره ، د ویلډینګ توکي باید د ټیټ ځواک فولادو درجې سره سم وټاکل شي. |
اړوند خبرونه
- د Eihe فولادو جوړښت څخه د ملي ورځې مبارکي
- د لومړي ځل لپاره په بریالیتوب سره! د آسیا پاسیفیک مراکش پروژه د Eihe Steel لخوا ترسره شوې
- د وړتیا نوي کول تصویب شول! Eihe په ثابت ډول د نړیوال بازار نقشه پراخه کوي
- د هوایی ډګرونو او سټیشنونو لپاره د EHSS فولادو جوړښت تحویلي
- په نړیواله پراختیا تمرکز: د شیډونګ فولادو جوړښت صنعت ټولنه په بریالیتوب سره د صنعتي نړیوال کیدو په اړه د تجربو تبادله کنفرانس ترسره کوي
- EHSS یوازې په بشپړ بریالیتوب سره په چینګداو کې د 8th شانډونګ فولادو جوړښت لوړ کیفیت پراختیا فورم او د 2026 SSSIA کلنۍ کنفرانس کوربه توب وکړ
ماته یو پیغام پریږده